


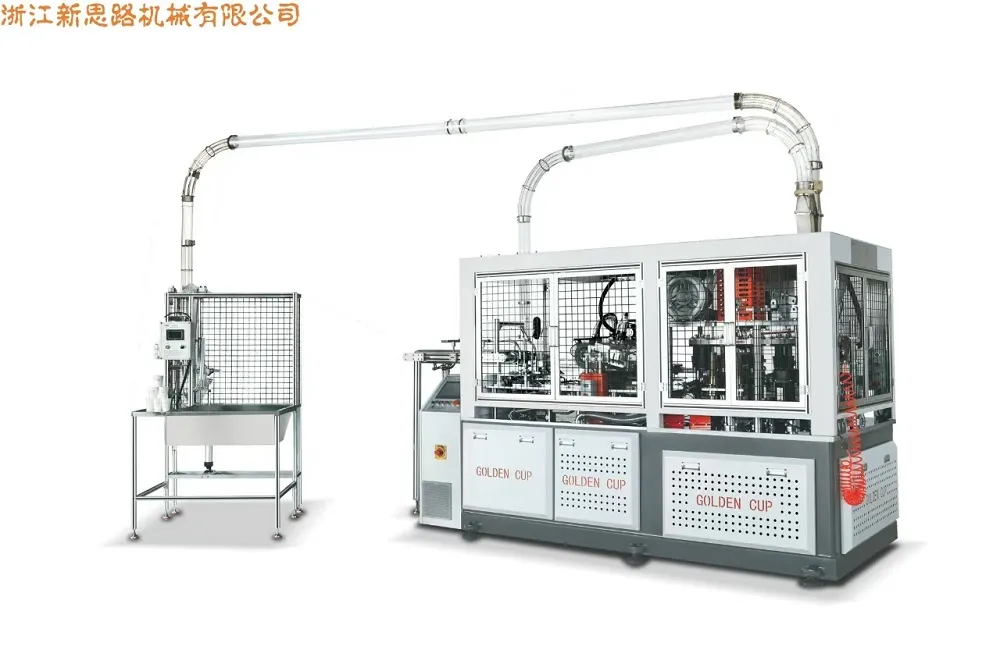
L'évolution vers des emballages de restauration à base de fibres a exercé une pression sans précédent sur les fabricants pour qu'ils proposent des bols structurellement fiables, visuellement cohérents et compatibles avec les revêtements barrières modernes. LeMachine à bols à salade XSL-2000S/XSL-2000F/machine à bols en papier carrésrépond à cette convergence des demandes grâce à une plate-forme de formage à double modèle qui sépare la production de bols ronds de la production de bols carrés tout en partageant l'ingénierie de base en matière de transmission, de contrôle et d'hygiène. Cet article examine l'architecture technique de la machine, la compatibilité des matériaux, la logique de maintenance et les voies d'intégration, offrant aux ingénieurs de production et aux stratèges de l'emballage une référence structurée pour évaluer si la plateforme s'aligne sur les opérations de restauration à haut volume et axées sur la durabilité.
- Pourquoi la demande de bols à base de fibres remodèle les priorités de production
- La logique du double modèle : formage de bols ronds ou carrés
- Architecture technique et contrôle de mouvement
- Hygiène Ingénierie et Maintenance Accessibilité
- Compatibilité des matériaux et performances des barrières
- Intégration avec les systèmes de manchons et d'inspection
- Limites de performance et réalités opérationnelles
- Foire aux questions
1. Pourquoi la demande de bols à base de fibres remodèle les priorités de production
Les exploitants de services alimentaires sont confrontés à un changement structurel dans la façon dont les plats prêts à manger sont emballés. La pression réglementaire sur les plastiques à usage unique, combinée à la préférence des consommateurs pour les matériaux compostables et recyclables, a accéléré le remplacement des bols en plastique moulé par des alternatives en carton dans les bars à salades, les cloud kitchens et les chaînes de restauration rapide. Les formats de bols en papier représentent désormais une part croissante des emballages alimentaires à emporter, et le marché mondial des bols en papier devrait croître à un taux annuel composé d'environ 6,5 % jusqu'au début des années 2030[référence :0]. Cette expansion n’est pas simplement une histoire en volume ; c'est une histoire de spécifications, car les bols en fibre doivent fonctionner dans des conditions que le plastique manipulait auparavant sans plainte.
Les saladiers introduisent un ensemble spécifique de contraintes techniques. Ils nécessitent une rigidité suffisante pour résister à la déformation lorsqu’ils sont remplis d’ingrédients denses et humides. Ils ont besoin de couches barrières qui empêchent la migration de l’humidité et les taches d’huile sans compromettre la recyclabilité. Ils doivent s'emboîter efficacement pour la logistique tout en se séparant proprement lors du dépilage sur les lignes à grande vitesse. Et ils portent de plus en plus de graphiques de marque qui exigent une formation de coutures précise et une répétabilité dimensionnelle. Pour les équipes de production, leMachine à bols à salade XSL-2000S/XSL-2000F/machine à bols en papier carrésLa plate-forme entre dans ce paysage non pas comme un formeur de gobelet générique mais comme un système axé sur le bol avec des configurations rondes et carrées distinctes.
2. La logique du double modèle : formation de bols ronds ou carrés
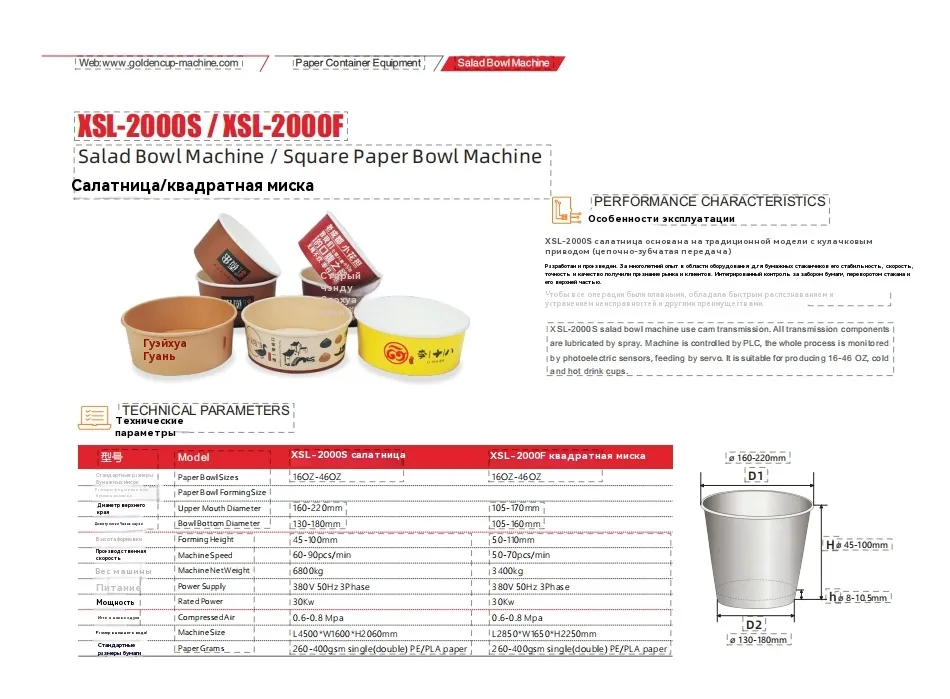
La plate-forme est organisée autour de deux variantes de modèles qui partagent une base commune de contrôle et de transmission mais divergent dans la géométrie de formation. Le XSL-2000S est configuré pour les bols à salade ronds, s'adaptant à une plage de tailles de formage de 160 à 220 mm de diamètre supérieur de bouche et de 130 à 180 mm de diamètre inférieur, avec une hauteur de formage de 45 à 100 mm. Le XSL-2000F est une configuration à bol carré, avec une plage de diamètres d'embouchure supérieure de 105 à 170 mm, une plage de diamètres inférieurs de 105 à 130 mm et une hauteur de formage de 50 à 110 mm. Les deux variantes s'adressent à la bande de capacité de 16 à 46 onces qui domine les emballages de salades, de bols à céréales et de préparation de repas.
Cette approche à double modèle est importante car les bols carrés et les bols ronds ne sont pas interchangeables dans les opérations en aval. Les formats carrés maximisent l'efficacité volumétrique pendant le transport et la présentation en rayon, tandis que les formats ronds s'alignent sur les inventaires de couvercles conventionnels et les outils de dépilage circulaires. Un atelier de production qui dessert plusieurs clients ou programmes de menu bénéficie d'une seule famille de machines qui peut être configurée selon l'une ou l'autre géométrie sans reconstruire l'intégralité de la logique opérationnelle autour d'une plate-forme inconnue.
Caractéristiques de la plateforme partagée
- Séparation structurelle de type bureauisole le moule de formage de l'unité de transmission, en gardant la zone de produit distincte des composants mécaniques lubrifiés[référence:1].
- Système de transmission fermése trouve sous le cadre de la table, avec une lubrification automatique et un mécanisme d'indexation de type barillet pour un mouvement d'indexation fluide[référence : 2].
- Contrôle basé sur PLCavec suivi photoélectrique et alimentation servo, prend en charge les cycles de formage répétables et réduit l'intervention manuelle lors des ajustements de taille [référence : 3].
3. Architecture technique et contrôle de mouvement
L'architecture de mouvement de la machine est construite autour d'une transmission à cames avec entraînement par arbre longitudinal. La transmission à cames est un choix délibéré dans le formage de bols car elle produit une séquence mécaniquement synchronisée d'alimentation des ébauches, de préformage, de formage final et d'éjection sans compter exclusivement sur une synchronisation électronique pour chaque axe. Le résultat est un rythme défini mécaniquement et donc moins sensible aux fluctuations mineures de la réponse des servos lors de longues séries de production.
L'alimentation servo régit l'introduction du papier vierge, tandis que le suivi photoélectrique surveille l'enregistrement du papier pré-imprimé. Cette combinaison est particulièrement pertinente pour les bols portant des graphiques de marque ou des revêtements barrière appliqués en registre. Lorsque le motif imprimé dérive, le système photoélectrique détecte l'écart et l'alimentation servo corrige la position du flan avant la formation. Le système de contrôle consolide ces fonctions dans une seule interface API, permettant aux opérateurs d'ajuster les paramètres de formage et de surveiller les conditions de défaut à partir d'un seul panneau plutôt que de coordonner des sous-systèmes séparés.
Éléments de base de mouvement et de contrôle
- Transmission à came :séquence de formage mécaniquement synchronisée avec entraînement par arbre longitudinal.
- Indexation de type barillet :mouvement intermittent doux et durable pour la table de moulage.
- Contrôle par API :gestion centralisée des paramètres et diagnostic des défauts.
- Alimentation servo :positionnement précis du blanc, notamment pour les impressions enregistrées.
- Suivi photoélectrique :surveillance continue de l'enregistrement pendant la production.
4. Ingénierie de l’hygiène et accessibilité à la maintenance
Dans la production d’emballages destinés au contact alimentaire, l’hygiène n’est pas une finition appliquée en fin de chaîne ; c'est une propriété de la géométrie de la machine. La structure de type bureau de la plate-forme crée une séparation physique entre la zone du moule de formage et le système de transmission. La poussière de papier et les débris de fibres générés lors du formage restent dans la zone du produit, tandis que les cames, les arbres et les mécanismes d'indexation lubrifiés restent enfermés en dessous. Cette séparation réduit le risque de migration du lubrifiant dans le flux de produit et simplifie le nettoyage car les opérateurs n'ont pas à contourner les liaisons mécaniques exposées.
La lubrification automatique des composants de la transmission facilite également la planification de la maintenance. Au lieu des intervalles de graissage manuels qui dépendent de la discipline de l'opérateur, la transmission fermée reçoit du lubrifiant via un système contrôlé. Pour les usines fonctionnant sur plusieurs équipes, cela réduit la variabilité introduite par les programmes de maintenance manuelle et maintient la transmission dans un état de fonctionnement plus stable au fil du temps.
Des choix de conception orientés maintenance
- Former l'accessibilité du moule sans démonter l'enceinte de transmission.
- Les points de lubrification fermés réduisent l'exposition à la poussière de papier et aux débris de fibres.
- L'indexation du barillet réduit les charges de choc par rapport à certaines alternatives d'entraînement intermittent.
- Les diagnostics PLC réduisent le temps de dépannage en identifiant les emplacements et les conditions des défauts.
5. Compatibilité des matériaux et performances des barrières
La machine accepte les papiers couchés simple PE, double PE et PLA dans la gamme 260-400 GSM pour les deux variantes de modèles. Cette fenêtre matérielle est importante car elle couvre la gamme pratique d’applications de bols. Les stocks plus légers dans l'extrémité inférieure de la gamme conviennent aux contenus secs ou peu humides, tandis que les stocks plus lourds et les revêtements double PE ou PLA supportent les salades avec vinaigrettes, les bols à céréales avec sauces et les formats de préparation de repas réfrigérés qui exercent une pression d'humidité soutenue sur la couture et le rayon inférieur.
Le papier enduit de PLA est devenu de plus en plus pertinent à mesure que les marques recherchent des solutions barrières compostables qui s'alignent sur les flux de récupération des fibres. Les paramètres de formage de la machine peuvent être ajustés pour s'adapter aux caractéristiques de glissement et de réponse thermique légèrement différentes du PLA par rapport au polyéthylène. Les producteurs évaluant une transition du PE au PLA doivent valider la température de formage, le temps de séjour et la pression de couture sur le papier spécifique qu'ils ont l'intention d'utiliser, car la chimie du revêtement varie selon les fournisseurs et l'automate de la machine permet le stockage des recettes pour des changements reproductibles.
| Spécification | XSL-2000S (Bol à salade rond) | XSL-2000F (Bol en papier carré) |
|---|---|---|
| Tailles des bols en papier | 16 onces – 46 onces | 16 onces – 46 onces |
| Diamètre supérieur de la bouche | 160 – 220 millimètres | 105 – 170 millimètres |
| Diamètre inférieur | 130 – 180 millimètres | 105 – 130 millimètres |
| Hauteur de formage | 45 – 100 mm | 50 – 110 millimètres |
| Vitesse de la machine | 60 – 90 pièces/min | 50 – 70 pièces/min |
| Poids net de la machine | 680kg | 3 400 kg |
| Alimentation | 380 V 50 Hz triphasé | 380 V 50 Hz triphasé |
| Puissance nominale | 30 kW | 30 kW |
| Air comprimé | 0,6 – 0,8 MPa | 0,6 – 0,8 MPa |
| Taille de la machine | L4500 × L1600 × H2060 mm | L2850 × L1650 × H2250 mm |
| Grammes de papier | 260 – 400 GSM (PE/PLA simple/double) | 260 – 400 GSM (PE/PLA simple/double) |
6. Intégration avec les systèmes de manchons et d'inspection
Une machine de formage de bols fonctionne rarement comme un îlot isolé dans une installation de production mature. La plate-forme prend en charge la connexion à l'applicateur de manchon XSL-1500TW, permettant la production de bols à double paroi ou à paroi ondulée [référence : 4]. La construction à double paroi améliore l'isolation et la rigidité structurelle, tandis que la géométrie des parois ondulées ajoute à la fois des performances thermiques et une surface tactile distinctive que les marques utilisent pour un positionnement haut de gamme. La possibilité d'ajouter un applicateur de manchon en aval signifie que la même plate-forme de formage peut servir à la fois aux gammes de produits à simple paroi et à double paroi sans dupliquer l'actif de formage de base.
Une inspection visuelle facultative peut également être intégrée pour une détection automatique de la qualité[référence :5]. L'inspection visuelle est particulièrement utile pour les bols avec des graphiques imprimés ou des tolérances dimensionnelles critiques, car elle peut signaler un désalignement des coutures, des sauts de revêtement ou une dérive dimensionnelle avant que les bols finis n'atteignent l'emballage. Pour les opérations approvisionnant les chaînes de restauration avec des spécifications d'emballage strictes, cette couche d'inspection fournit un enregistrement de qualité documenté plutôt que de s'appuyer uniquement sur un échantillonnage manuel périodique.
Voies de compatibilité en aval
- Applicateur de manchon XSL-1500TW :transitions à paroi simple vers une production à double paroi ou à paroi ondulée.
- Module d'inspection visuelle :détection automatique des écarts dimensionnels et d’impression.
- Interfaces de dépilage et de comptage :compatible avec les équipements de manutention aval standards.
- Stockage des recettes automate :prend en charge un changement rapide entre les tailles de bol et les spécifications des matériaux.
7. Limites de performance et réalités opérationnelles
Les chiffres de vitesse publiés pour le XSL-2000S indiquent une plage de vitesse de machine de 60 à 90 pièces par minute, le matériel marketing faisant référence à jusqu'à 120 conteneurs par minute dans certaines conditions[référence :6][référence :7]. La distinction est importante pour la planification de la production. Le chiffre le plus élevé peut refléter un matériau optimisé, des conditions de formage idéales ou une configuration spécifique, tandis que la plage de 60 à 90 pièces/min représente une bande de fonctionnement pratique. Les ingénieurs évaluant la plate-forme doivent considérer la gamme inférieure à moyenne comme base de planification réaliste et valider le débit réel avec leur papier spécifique, la géométrie du bol et le type de revêtement.
La configuration carrée XSL-2000F comporte une plage de vitesse distincte de 50 à 70 pièces/min. Le formage carré introduit des contraintes géométriques supplémentaires par rapport au formage rond, car les rayons d'angle et les parois latérales plates nécessitent un flux de matériau et un contrôle des coutures différents. Le poids net plus élevé de la machine (3 400 kg pour la variante F contre 680 kg pour la variante S) reflète la structure de formage plus importante requise pour la géométrie du bol carré. Ces différences ne sont pas des inconvénients ; ce sont des compromis d'ingénierie que les équipes de production doivent comparer à leur gamme de produits réelle avant de s'engager dans une configuration.
Liste de contrôle pour l'évaluation opérationnelle
- Validation des matériaux :confirmez que le papier et le revêtement sélectionnés se situent dans la plage de 260 à 400 GSM et dans la fenêtre de compatibilité simple/double PE ou PLA.
- Changement d'outillage :prévoir les changements de moules et d'outils de formage lors du passage d'une taille de bol à l'autre ou d'un modèle rond à un modèle carré.
- Stabilité de l'alimentation en air :maintenir un air comprimé de 0,6 à 0,8 MPa pour permettre un formage et une éjection cohérents.
- Infrastructures électriques :vérifier l'alimentation triphasée 380 V 50 Hz et la capacité de puissance nominale de 30 kW.
- Synchronisation en aval :confirmer que les modules d'application et d'inspection des manchons sont chronométrés en fonction du débit de sortie réel plutôt que du maximum théorique.
8. Questions fréquemment posées
Quelle est la principale différence entre le XSL-2000S et le XSL-2000F ?
La machine peut-elle utiliser du papier couché PLA sans changer de matériel ?
Comment la machine prend-elle en charge la production de bols à double paroi ?
À quelles exigences de maintenance les exploitants doivent-ils s’attendre ?
L'inspection visuelle est-elle disponible pour le contrôle qualité des bols imprimés ?
Conclusion : une plateforme construite autour des réalités de la production de Fiber Bowl
La transition des emballages en plastique vers les emballages en fibre pour la restauration n’est pas un simple changement de matériau. Cela nécessite des plates-formes de formage capables de gérer le papier couché barrière, de maintenir une discipline dimensionnelle sur de longs tirages et de s'intégrer au manchonnage et à l'inspection en aval sans créer de nouveaux goulots d'étranglement. LeMachine à bols à salade XSL-2000S/XSL-2000F/machine à bols en papier carrésrépond à ces réalités grâce à une architecture à double modèle qui partage la logique de contrôle, la séparation hygiénique et la compatibilité des matériaux entre les formats de bols ronds et carrés. Pour les environnements de production où la flexibilité dans la géométrie du bol est aussi importante que la vitesse brute, la plate-forme fournit un point de départ structurellement cohérent plutôt qu'une formeuse de gobelets à usage unique adaptée à un travail différent.
Les fabricants évaluant cette plateforme doivent commencer par une carte claire de leur gamme de produits, des spécifications des matériaux et des équipements en aval. Les recettes PLC de la machine, les options de manchons et d'inspection modulaires et la séparation de la zone produit de la zone de transmission soutiennent toutes un processus d'adoption par étapes. Alors que les saladiers à base de fibres continuent de remplacer le plastique dans les circuits de restauration et de vente au détail, la valeur d'un système de formage qui peut évoluer avec les changements de format et les progrès du revêtement restera au cœur de la stratégie de production.
Pour les équipes d’ingénierie cherchant à aligner la capacité de formage sur les objectifs de développement durable et les spécifications des services alimentaires à grand volume, l’étape suivante consiste en une conversation technique directe.Coupe d'Orgère des ressources d'ingénierie d'application pour prendre en charge les essais de matériaux, la configuration des outils et la planification de l'intégration pour les variantes XSL-2000S et XSL-2000F. Qu'il s'agisse d'un débit de cuve ronde, d'une efficacité volumétrique de cuve carrée ou d'une ligne combinée avec gainage et inspection visuelle, l'architecture de la plate-forme est conçue pour être configurée plutôt que reconstruite.
Contactez-nouspour discuter de vos besoins en matière de formage de bols et demander une révision de configuration sur mesure.
Contactez-nous


